Zykluszeit
- Entformungszeiten werden durch Richtwerte vorgegeben, wobei in den Fällen Handlingentformung und manueller Bedienungseingriff der Anwender Eingaben nach Erfahrung machen soll. Bei Schwerkraftentformung wird die Entformungszeit nach Maßgabe der Fachzahl überschläglich in 3 Stufen zugeordnet (1; 1,5; 2 s).
- Die Entformungszeiten durch Handlingsgerät (Roboter) bei Formteilen kleiner bis mittlerer Größe, liegen in der Regel im Bereich von 2 bis 6 Sekunden.
- Trockenlaufzeiten bzw. Trockenlaufzahlen werden nach EUROMAP 6 als Zeit für Werkzeug- und ggf. Düsenbewegungen bestimmt. Sie sind ein Maß für die Grundschnelligkeit der Spritzgussmaschinen. Angaben sind aus den Maschinendokumenten der SGM-Hersteller oder der Programmdatei zu entnehmen. Die Trockenlaufzeiten der Programmdatei beziehen sich auf die Standardstufe des jeweiligen Maschinentyps. Durch spezielle Leistungsverstärkung reduzierte Trockenlaufzeiten müssen direkt eingegeben werden. Für die Maschinentotlaufzeit innerhalb des Zyklus wird das 1,5-fache der Trockenlaufzeit als Pauschalwert vorgegeben, da eine genauere Bestimmung häufig nicht möglich bzw. zu aufwendig ist.
- Bei Mehrstationenmaschinen ist zur Trockenlaufzeit die minimale Stationenwechselzeit zu addieren und die Summe einzugeben.
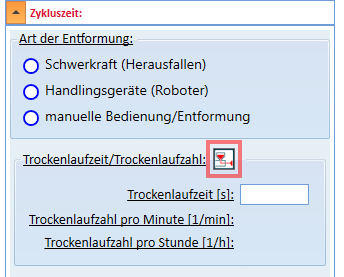
Die Eingaben zur Zykluszeit sind optional. Ohne diese Angaben, erscheint nur die Kühlzeit in der Ergebnisanzeige.
Um sich über Trockenlaufzeiten von Spritzgießmaschinen zu informieren, klicken Sie den im Bild gezeigten markierten Schalter. Danach öffnet sich ein weiteres Fenster, in dem Trockenlaufzeiten von ca. 500 Spritzgießmaschinen angezeigt werden.