Maßbezugsebenen, Maßänderungsursachen und Formteilabnahmebedingungen
Die Maßstreuungen bei Anwendung und Fertigung der Kunststoff-Formteile erfordert die Berücksichtigung von drei eng verbundener Maßbezugsebenen: Teileanwendung, Teilefertigung, Werkzeugfertigung. Für die Maßbezugsebenen sind unterschiedliche physikalische Kausalitätsbeziehungen zu beachten und systematisch zusammenzuführen, wobei der Konstruktionsentwurf gedanklich entgegengesetzt zur Richtung der Maßentstehung zu bearbeiten ist. Das Prinzip unterschiedlicher Maßbezugsebenen ist auch in der DIN 16742 (Anlage A) eindeutig erklärt.
In Bild 1 sind die Maßgrößen und Maßbeziehungen hinsichtlich Lage (Toleranzmittenmaß C), Verschiebung (Maßverschiebung Δl), und Streuung (Toleranz T) für die Maßbezugsebenen angegeben. Die Richtung der Maßverschiebung wird durch Vorzeichen berücksichtigt.
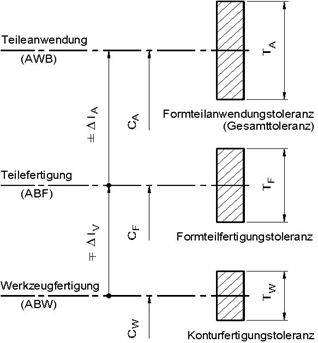
Bild 1 Maßbezugsebenen für Anwendung und Fertigung von Kunststoffteilen
Anwendungsbedingungen (AWB): Alle Nutzungs- und Lagerungsbedingungen der Teile während des Anwendungszeitraumes nach der Fertigung, sofern sie sich auf die Maßhaltigkeit und Funktionserfüllung der Erzeugnisse auswirken.
Erfolgt Montage bzw. Komplettierung der Einzelteile zu Baugruppen erst in längeren Zeiträumen nach der Teilefertigung, so sind die Teilelagerungs- und Komplettierungsbedingungen u.U. als Sonderfall der AWB zu behandeln. Für weiche oder gummiartige Formstoffe kann der Einfluss der AWB relativ häufig vernachlässigt werden. Desgleichen bei Baugruppen aus völlig gleichen Werkstoffen. In jedem Einzelfall sind die AWB aber situations- und funktionsabhängig zu bestimmen. Für den Formteilanwender ist die Erfassung der betriebsspezifischen AWB und deren Einfluss auf die Maßhaltigkeit ein nützliches Rationalisierungsmittel. Eine generelle Zusammenstellung oder Normierung aller AWB ist wegen der Vielzahl und Komplexität der Einflüsse nicht möglich.
Verursachungsfaktoren der anwendungsbedingten Maßänderung: Alle relevanten Faktoren sind in Gruppen nachstehend zusammengefasst:
- Klimaeinwirkungen durch Umgebungstemperaturen, Luftfeuchtigkeit, Niederschläge und Sonneneinstrahlung,
- Nutzungsbedingte Energieeinwirkungen durch Wärmequellen und energiereiche Strahlung,
- Diffusionskontakt mit Dämpfen und Flüssigkeiten sowie Migrationskontakt mit Feststoffen,
- Werkstoffabtrag (Verschleiß) durch Reibung, Kavitation und Erosion sowie biologische Einwirkungen,
- Mechanische Deformation durch äußere Kräfte und Momente sowie durch Relaxation innerer Spannungen,
- Molekulare und mikromorphologische Stoffstrukturumwandlungen.
Ursachen für fertigungsbedingte Längenmaßabweichungen:
- Formmasseabhängige und fertigungsbedingte Streuung der Verarbeitungsschwindung,
- Unsicherheiten bei der Festlegung von Rechenwerten der Verarbeitungsschwindung zur Werkzeugkonturberechnung, insbesondere bei großen Schwindungswerten und bei Schwindungsanisotropie,
- Unterschiedliches Rückverformungsverhalten der Teile nach der Entformung, abhängig von Formstoffsteifigkeit bzw. -härte,
- Herstellungsbedingte Maßstreuung der Werkzeugkonturen einschließlich Härteverzug und Oberflächenbeschichtung,
- Verformungen und Lageabweichungen von Werkzeugteilen infolge Druckbeanspruchung,
- Werkzeugkonturverschleiß.
Ursachen für den Formteilverzug: Der Verzug (Verwölbung, Verwindung, Verwerfung) ist die physikalische Ursache für Form-, Lage- und Winkelabweichungen der Kunststoff- Formteile. Er entsteht durch lokale und richtungsabhängige Schwindungsunterschiede (Schwindungsanisotropie) und bei extremen Nach- oder Pressdruck durch Rückverformung (Relaxation) elastischer Eigenspannungen. Formteilverzug ist prinzipiell nicht vermeidbar, aber minimierbar (Kapitel 5).
Abnahmebedingungen der Formteilfertigung (ABF): Für normative Abnahmebedingungen nach DIN 16742 und DIN EN ISO 219 gelten die Prüfmaße als Abnahmewerte, wenn die Formteile nach der Fertigung bis zur Abnahme bei 23 °C ± 2 K und 50 % ± 10 % relative Luftfeuchtigkeit gelagert sowie frühestens 16 h und spätestens 72 h nach der Herstellung geprüft werden.
Bei Abweichungen von den normativen ABF müssen die Abnahmeparameter für die Kontrollmaßprüfung nach DIN 16742 zwischen Hersteller und Abnehmer gesondert vereinbart und dokumentiert werden:
- Maßlage und Maßabweichungen (ggf. nach Erprobung),
- Maßprüfverfahren,
- Minimal- und Maximalzeitraum der Maßprüfung nach der Teilefertigung,
- Lagerungs- und Prüfbedingungen bis zur Teileabnahme (Raumlufttemperatur, relative Luftfeuche, ggf. eine spezielle Lagerungsordnung).
Abweichungen von den normativen ABF können sein:
- Folgeoperationen beim Teilehersteller mit Stoffauftrag (Lackieren, Beschichten) oder Stoffabtrag (Spanen, Schleifen, Polieren),
- Teilenachbehandlung durch Tempern (Vorwegnahme der Nachschwindung, Ausgleich innerer Spannungen, Nachhärten) oder Folgeoperationen mit deutlicher thermischer Teilebeanspruchung (Lackieren, Lötbadbehandlung u.a.)
- Teilenachbehandlung durch Konditionieren, z.B. durch Wässern (Vorwegnahme der Quellung, Zähigkeitserhöhung),
- Geringe Maßstabilität von Struktur und Zustand des Formstoffs bei ABF. Beispiele sind Strukturveränderungen der kristallinen Phase teilkristalliner Polymere (z. B. PB) und Quellung sowie Weichmachung infolge Wasseraufnahme dünnwandiger Formteile aus hydrophilen Polymeren (z. B. PA6, PA66, PA46, Biopolymere).
Abnahmebedingungen der Werkzeugfertigung (ABW): Die durch Prüfung ermittelten Kontrollmaße der Werkzeugkonturen gelten als Abnahmewerte bei einer Bezugstemperatur von 23 °C ± 2 K. Sie schließen Härteverzug ein.