PolCycleTime
Kühlzeit-, Zykluszeit- und Konditionierzeit-Berechnung sowie Preis- und Bedarfskalkulationen
Kühl- und Zykluszeit · Kalkulation · Konditionierung
Kosten durch unwirtschaftliches und unsicheres Probieren und Korrigieren unter Produktionsbedingungen lassen sich größtenteils vermeiden. Schon bei ein bis zwei Projekten im Jahr rentiert sich PolCycleTime.
Gegenstand des Moduls ist die rechnerische Abschätzung der Kühl- und Zykluszeit für den Standardspritzguss von nichtporösen Thermoplasten und thermoplastischen Elastomeren.
Typische Anwendungen
Haupteigenschaften und -funktionen
- Ca. 159 Polymere und ca. 38 Zusatzstoffe nutzbar; durch die Kombinationen ist (mindestens) das gesamte Sortiment der in CAMPUS® gelisteten Formmassen nutzbar
- Nutzung eigener Werkstoffdaten für Polymere und Zusatzstoffe
- 26 verschiedene Formteil- und Angussgeometrien
- Ca. 539 Spritzgießmaschinen mit relevanten Daten zur Unterstützung der Zykluszeitfestlegung
- Verweilzeit- und Schmelzedichte-Berechnung integriert bzw. projektunabhängig nutzbar
- Übersichtliche Erfassung der Eingaben; Abhängigkeiten werden sofort angezeigt und lokalisiert
- Ergebnisse werden bei jeder Änderung sofort aktualisiert
- Grafische Darstellung des Kühlzeitverlaufs pro Geometrie
- Datenverwaltung als Projektdateien (Speichern, Laden, Bearbeiten, Drucken …), automatische Updates
- Nutzung auch ohne Internetverbindung
- optional: ca. 18.593 Handelsprodukte von 32 Herstellern
Begriffe
- Kühlzeit
- Zeitanteil vom Beginn der Werkzeugfüllung bis zur Entformung des Spritzlings, also die physikalisch wirksame Gesamtzeit der Formmassekühlung im Werkzeug.
- Zykluszeit
- Kühlzeit zuzüglich Entformungszeit des Spritzlings und Trockenlaufzeit (Totzeit) der Maschine.
Berechnungsgrundlagen
Die Kühlzeitberechnung beruht auf analytischen Lösungen der instationären Wärmeübertragung, die für die konkreten Bedingungen erheblich erweitert und modifiziert wurden. Im Vergleich zu veröffentlichten analytischen Modellen sind hervorzuheben:
- Hinreichend genaue Berechnung der maßgebenden Stoffkennwerte (spez. Volumen, spez. Wärmekapazität, Wärmeleitzahl, Schmelzwärme) für beliebige Kombinationen aus Polymeren und Zusatzstoffen – einschließlich der in CAMPUS® und der „BIOPOLYMER Database“ gelisteten Formmassen sowie Naturfasern und Gleitzusätzen (z.B. PTFE, PE-UHMW, MoS2, Graphit)
- Programminterne Festlegung der Entformungstemperaturen nach Formteil- und Angussquerschnitten, Formstoffsteifigkeit, Qualitätsanforderungen, Werkzeugtemperier- und Entformungsbedingungen
- Berücksichtigung aller wesentlichen Formteil- und Angussgeometrien einschließlich mehrdimensionalem Temperaturausgleich sowie Kühlvorgängen mit sehr geringem Temperaturausgleich (z.B. Zusatzkühlung außerhalb des Werkzeugs)
- Abführung der Scherwärme aus dem Einspritzvorgang als Kühlzeitanteil
- Schmelzwärmeabführung teilkristalliner Polymere als gesonderter Kühlzeitanteil unter Berücksichtigung von Unterkühlungseffekten
Die Zuverlässigkeit der Zykluszeitbestimmung ist im Vergleich zu FEM-Software mindestens gleichwertig – bei erheblich geringerem Aufwand. Da bei Variation der Einflussfaktoren die Unterschiede sofort verursachungsgerecht sichtbar werden, bietet das Programm vielfältige Möglichkeiten zur Zykluszeitoptimierung. Für spezielle Verfahrensvarianten des Spritzgießens ist eine sinngemäße Anwendung möglich; zur Zykluszeitminimierung empfiehlt sich meist eine systematische Optimierung unter realen Produktionsbedingungen.
Jetzt ausprobieren
Registrieren Sie sich im Kunden-Portal, um die Software als DEMO-Version zu nutzen, oder informieren Sie sich über Preise und Lizenzen.
Systemvoraussetzungen
- Lauffähig ab Windows 10
- Administrator-Rechte für Installation und Updates
- Auch ohne Internet nutzbar – eine Verbindung ist nur für die Aktivierung als Vollversion und die Update-Benachrichtigung nötig
Benutzerhandbuch PDF · 1,3 MB
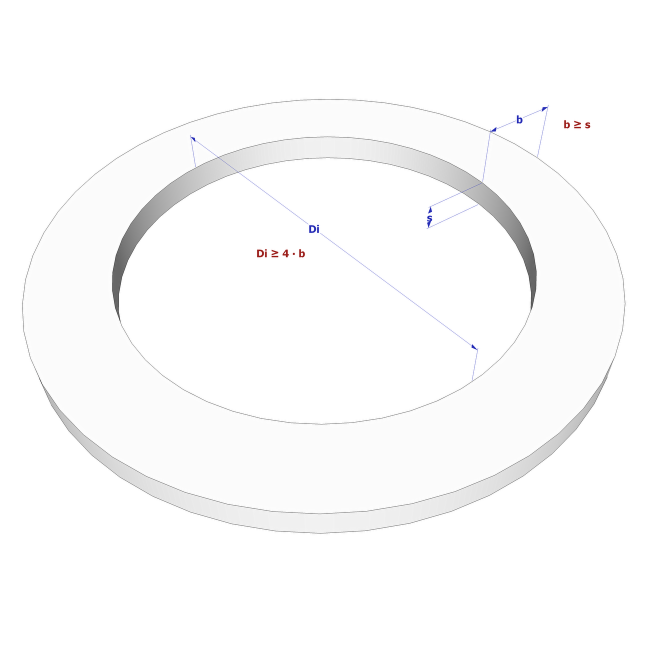
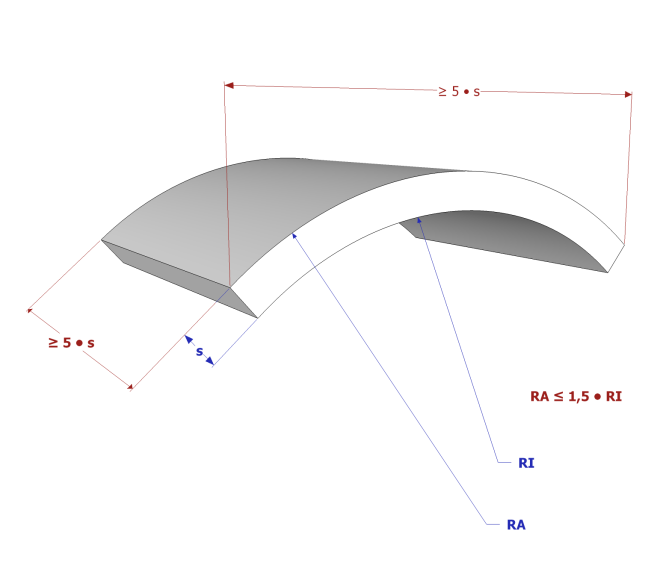
Derzeit werden 26 Formteil- und Angussgeometrien unterstützt.
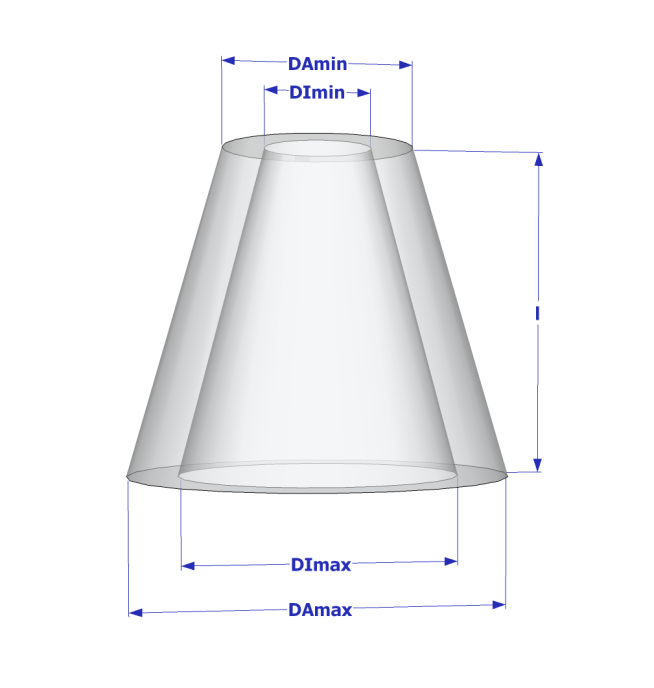
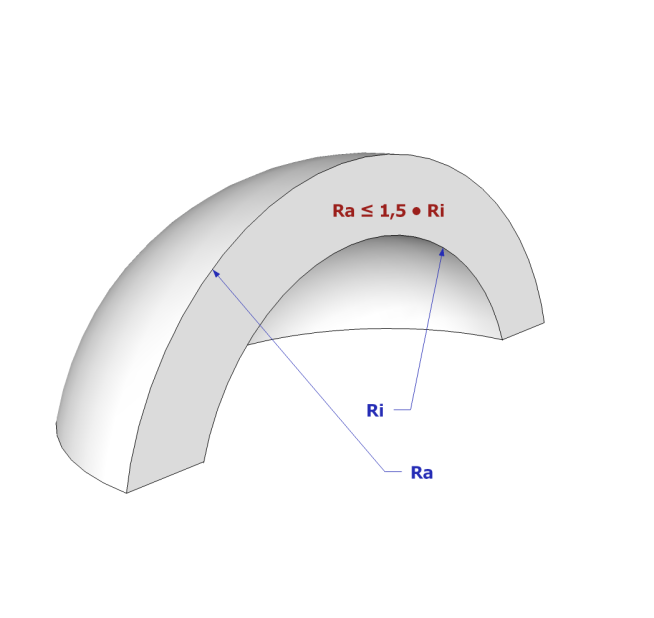
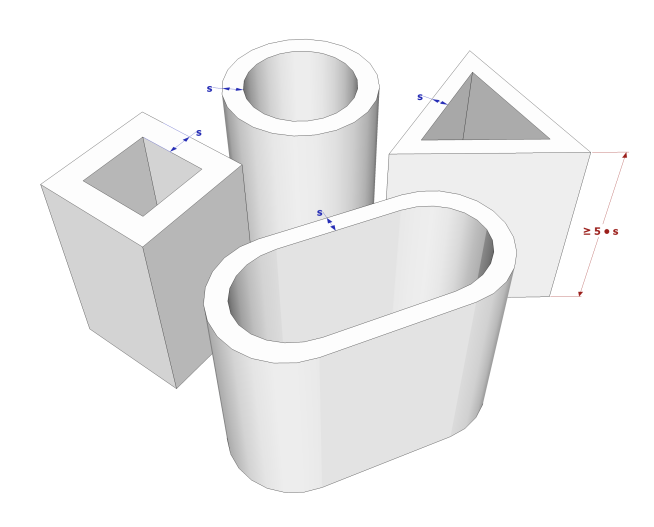
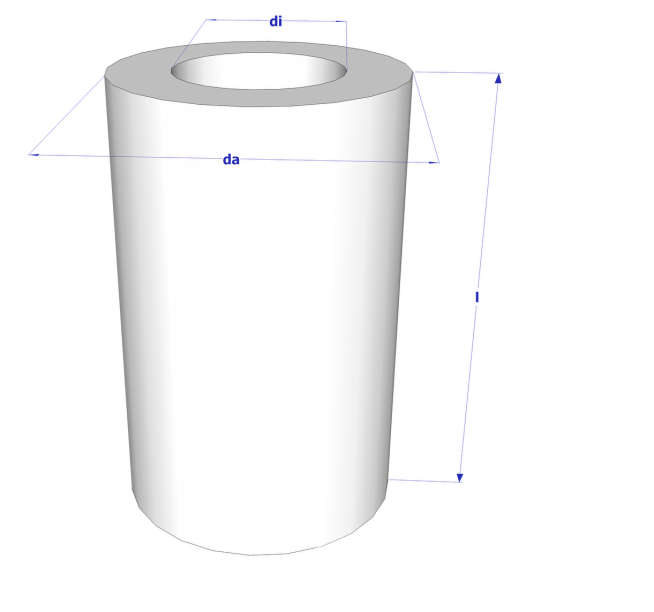
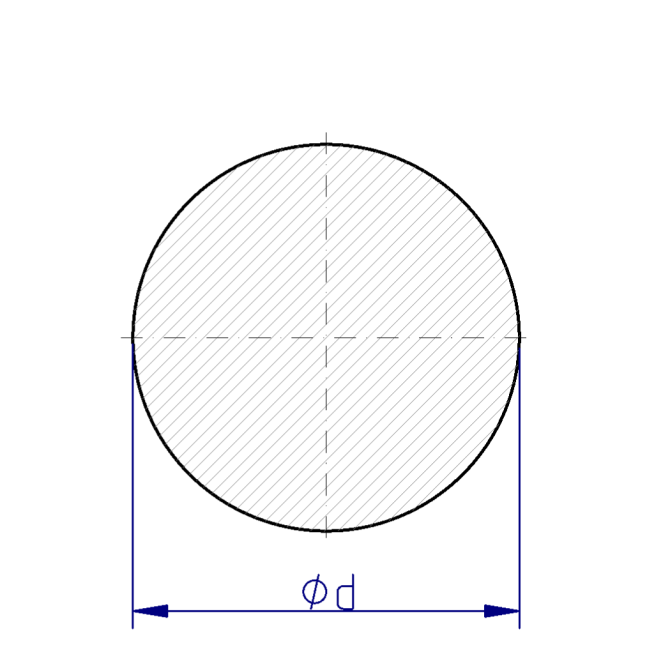
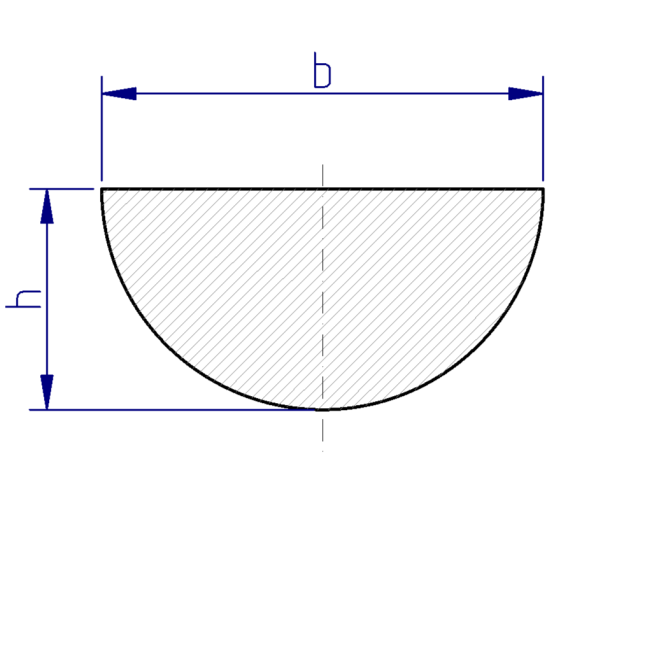
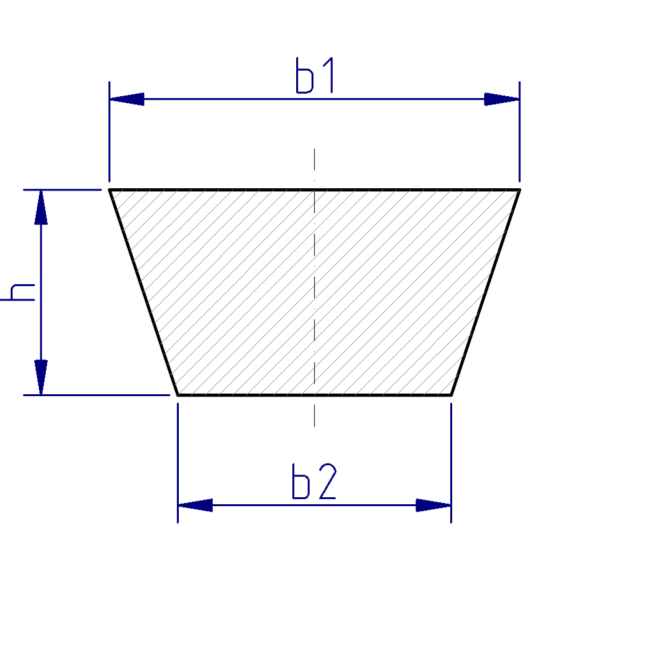
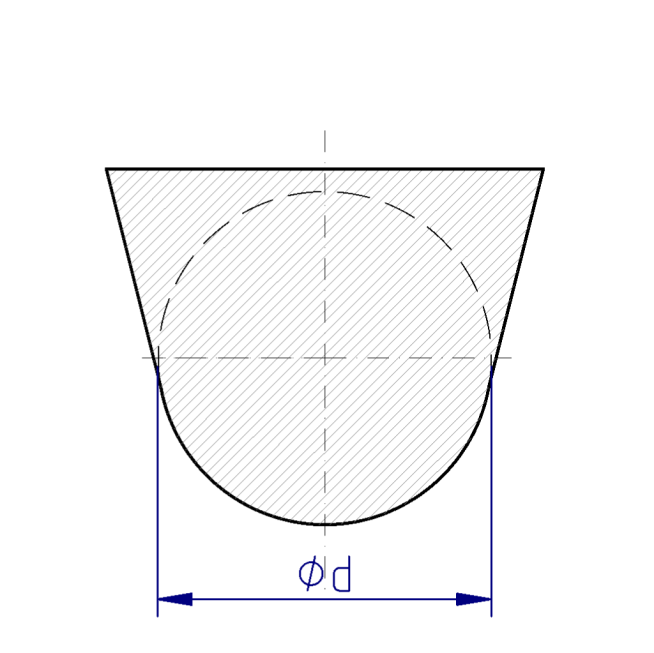
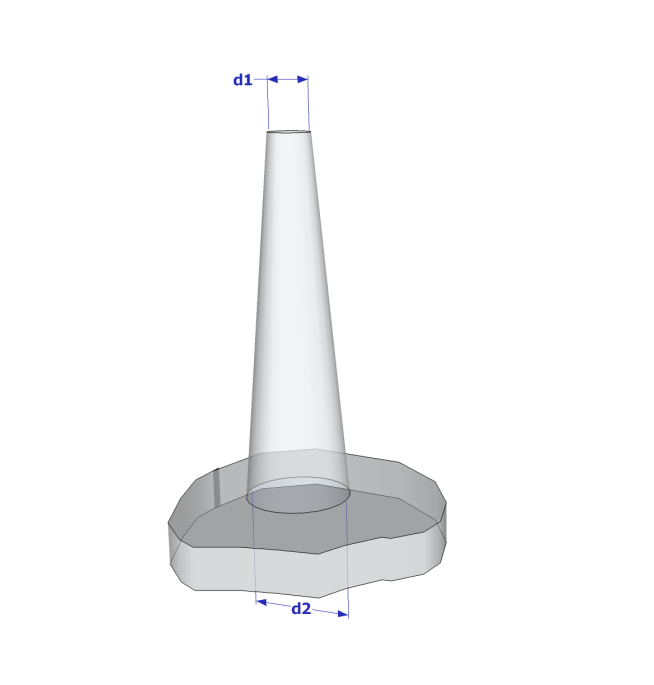
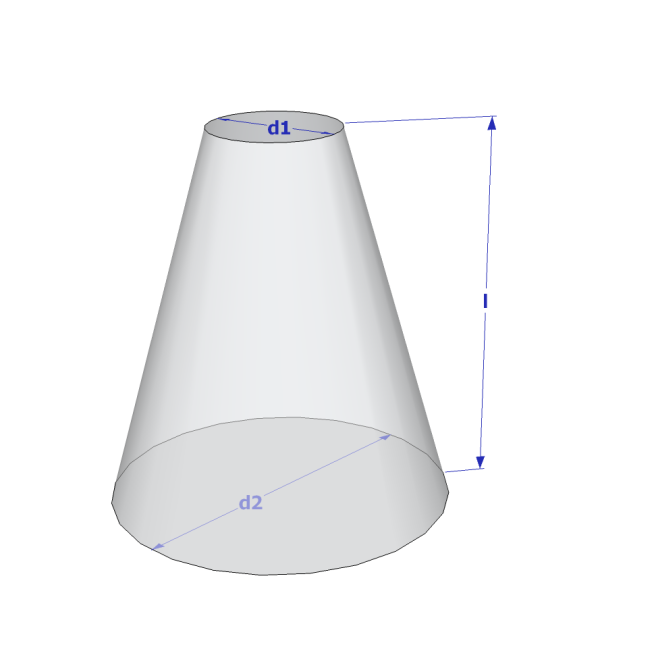
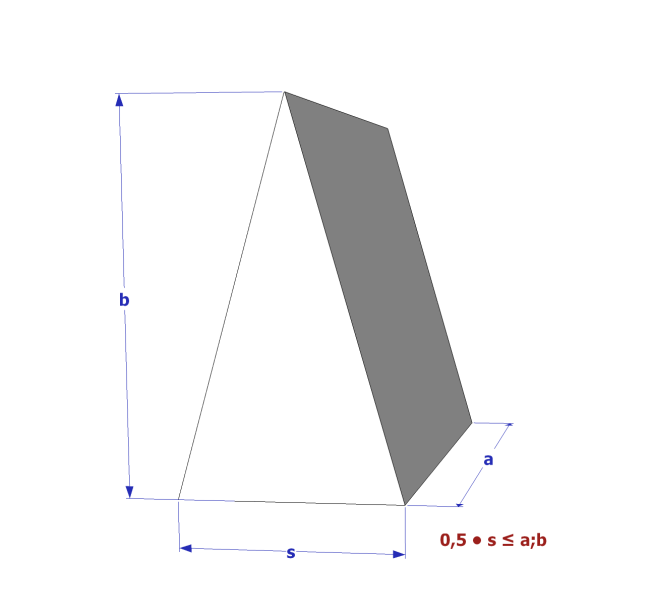
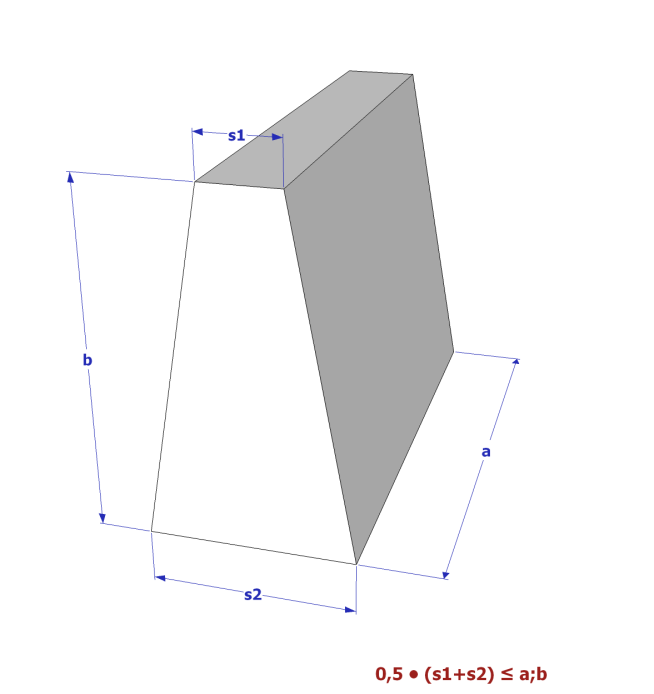
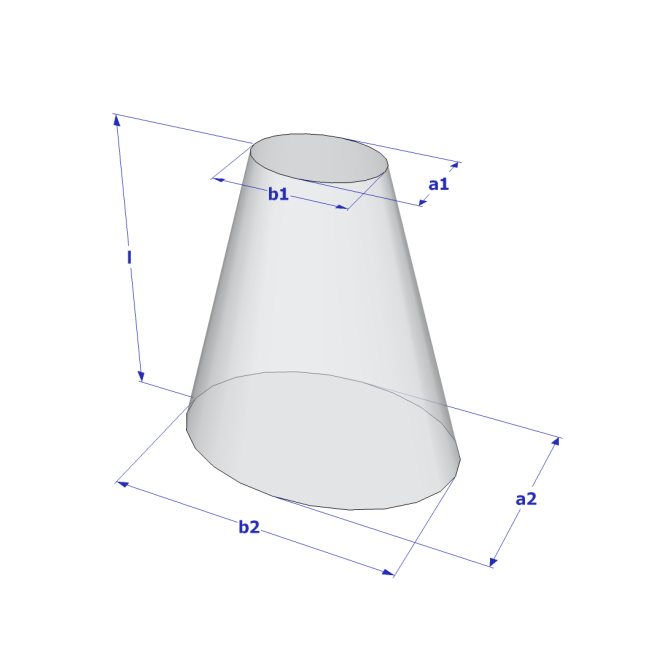
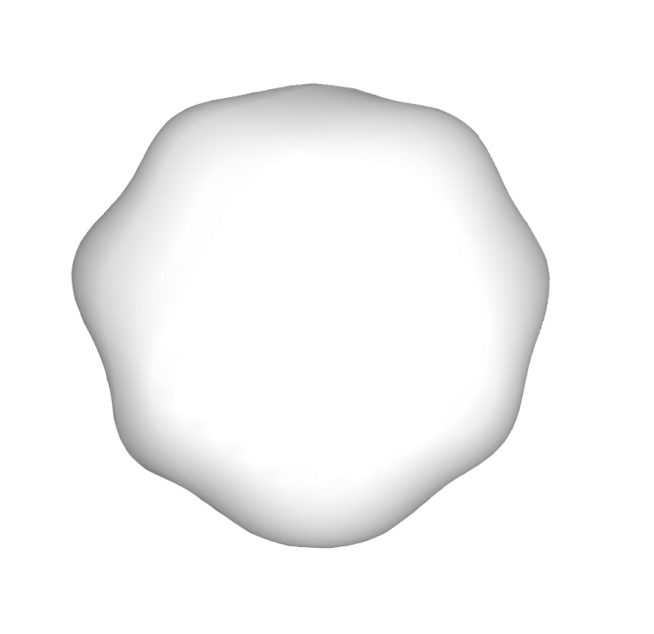
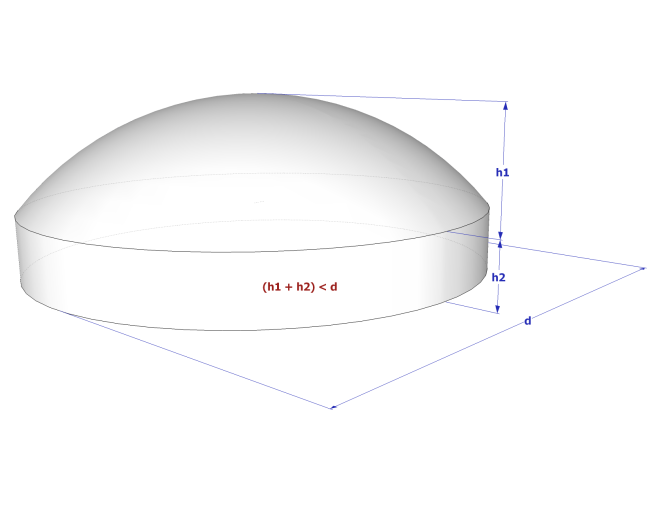
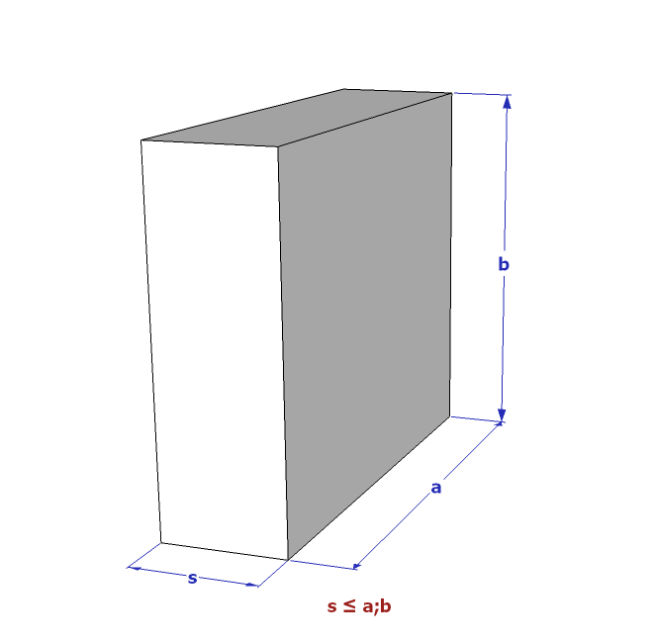
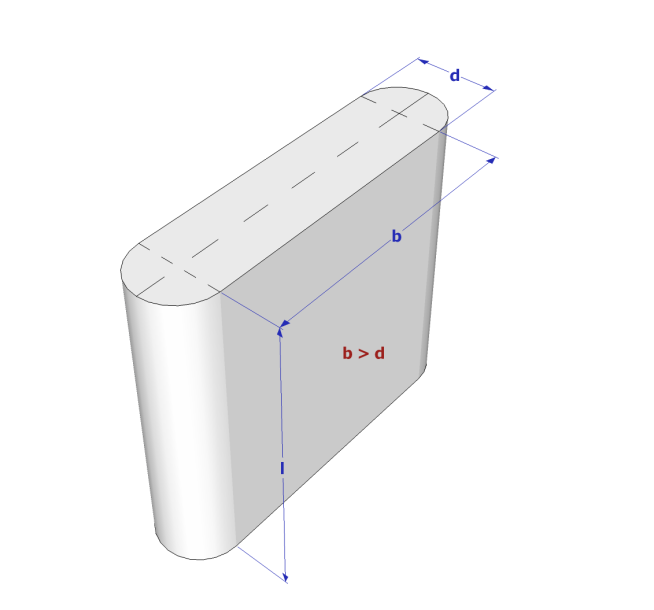
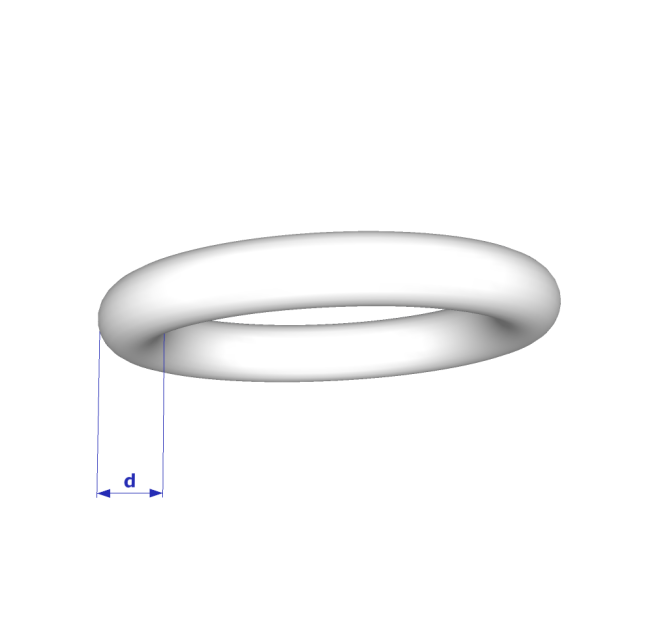
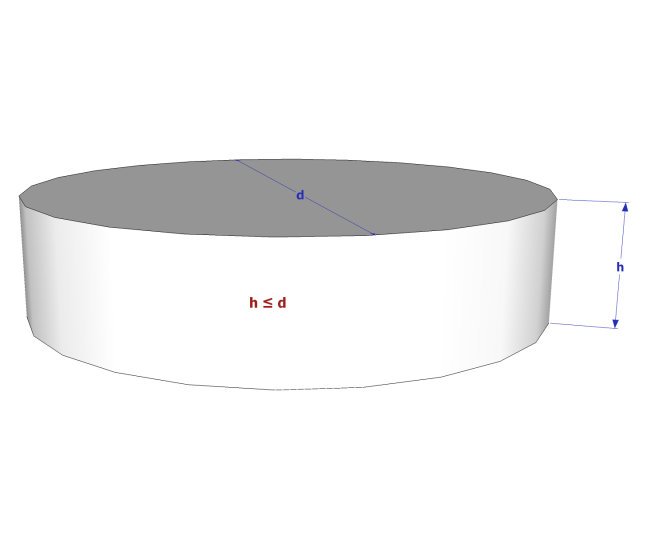
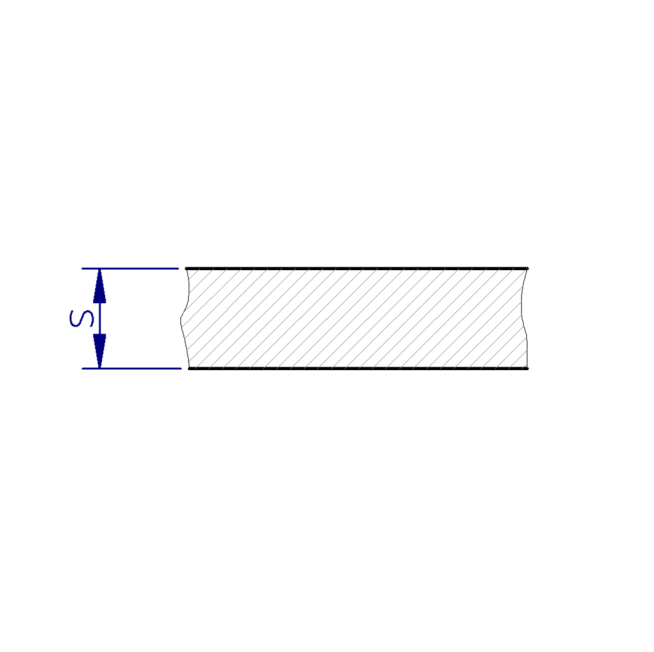
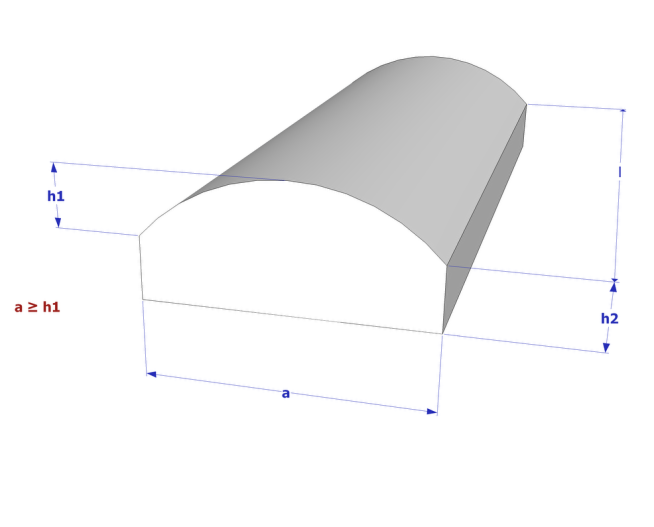
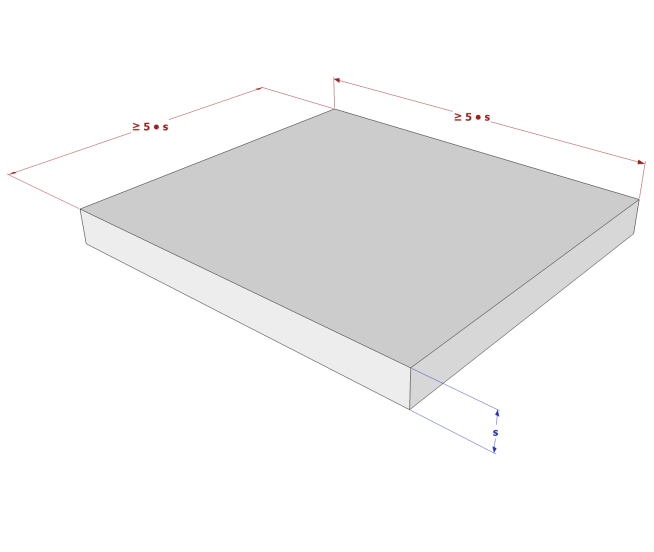
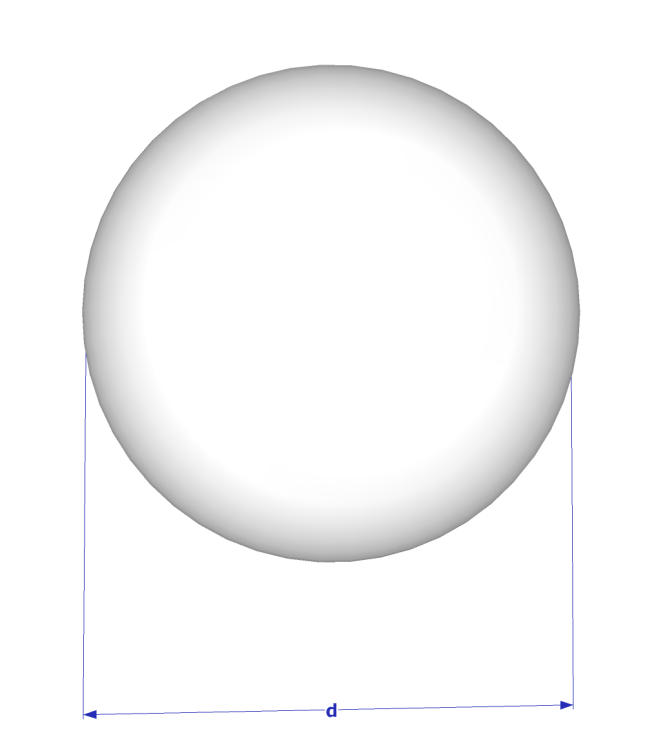
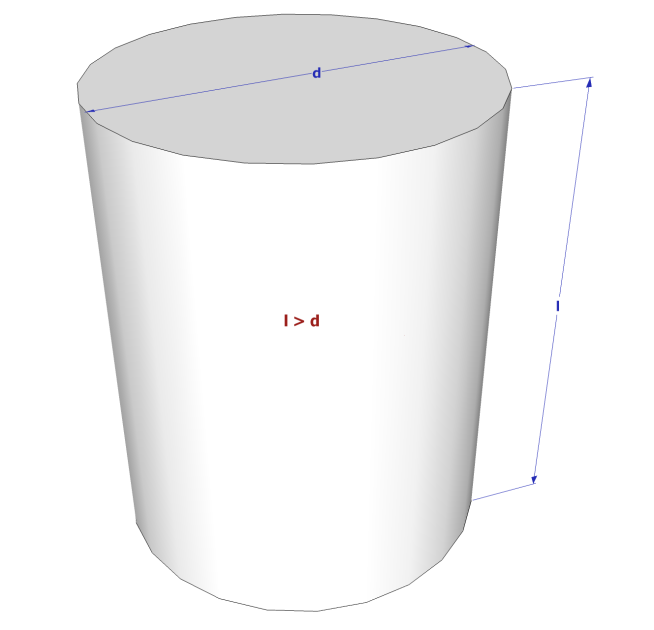
Durch die Kombination von Polymer und Zusatzstoff ist (mindestens) das gesamte Sortiment der in CAMPUS® gelisteten Formmassen nutzbar. Zudem können eigene Werkstoffdaten verwendet werden.
| Kurzzeichen | Beschreibung |
|---|---|
| (ABS+PA6) | Blend aus ABS und PA6 |
| (ABS+PC) | Blend aus ABS und PC (überwiegend ABS) |
| (ABS+PLA) | Blend aus ABS und PLA |
| (AEM-X+TPC-ET) | Blend aus vulkanisiertem Acrylatkautschuk und TPC-ET |
| (ASA+PA6) | Blend aus ASA und PA6 (überwiegend ASA) |
| (ASA+PC) | Blend aus ASA und PC (überwiegend ASA) |
| (ASA+PMMA) | Blend aus ASA und PMMA |
| (PA12/MACMI+PA12) (ISO 1874) | Blend aus PA12/MACMI und PA12 einschließlich Schlagzähmodifikation |
| (PA6-3-T+PA612) | Blend aus PA6-3-T und PA612 |
| (PA6+PP) | Blend aus PA6 und PP (chemisch gekoppelt) |
| (PA66+PA6-3-T) | Blend aus PA66 und PA6-3-T |
| (PA66+PA6) | Blend aus PA66 und PA6 |
| (PA66+PA6)-HI | Schlagzähmodifiziertes Blend aus PA66 und PA6 |
| (PA66+PA6/6T) | Blend aus PA6 und PA6/6T |
| (PA66+PPE) | Blend aus PA66 und PPE |
| (PAMACM12+PA12) (ISO 1874) | Blend aus PAMACM12 und PA12 |
| (PBT+ASA) | Blend aus PBT und ASA |
| (PBT+PC)-HI | Blend aus PBT und PC (elastomermodifiziert) |
| (PBT+PET) | Blend aus PBT und PET |
| (PBT+SAN)-HI | Blend aus PBT und kautschukmodifiziertem SAN |
| (PC+ABS) | Blend aus PC und ABS (überwiegend PC) |
| (PC+PBT) | Blend aus PC und PBT |
| (PC+PLA) | Blend aus PC und PLA |
| (PC+SAN)-HI | Blend aus PC und kautschukmodifiziertem SAN |
| (PHB+PHV) | bioab: Polyhydroxibutyrat. Auch als Copolyester mit geringen Anteilen Hydroxivalerat |
| (PLA+PBAT) | bioab: Blend aus PLA und PBAT |
| (PLA+PCL) | bioab: Blend aus PLA und PCL |
| (PLA+PE-HD) | Blend aus PLA und PE-HD |
| (PLA+PHB) | bioab: Blend aus PLA und PHB |
| (PLA+PSAC) | bioab: Blend aus PLA und thermoplastischer Stärke |
| (PMMA+PLA) | Blend aus PMMA und PLA |
| (PPE+SB) | Blend aus Polyphenylenether und SB |
| (PSAC+PBAT) | bioab: Blend aus Thermoplastischer Stärke und PBAT |
| (PSAC+X) | bioab: Weichmacherfreie thermoplastische Stärke mit geringen Zusätzen (X) |
| (PSAC+X)-P | bioab: Weichmacherhaltige thermoplastische Stärke mit geringen Zusätzen (X), z.B. Mater-Bi |
| (SB+PE) | Blend aus SB und Polyethylen |
| (TPC-ET+PBT) | Blend aus TPC-ET, PBT und Schlagzähkomponenten |
| (TPU+ABS) | Blend aus TPU und ABS |
| ABS | Acrylnitril-Butadien-Styrol-Copol. |
| ASA | Acrylnitril-Styrol-Acrylester-Copol. |
| CA | Celluloseacetat |
| CAB | Celluloseacetobutyrat |
| COC HDT/B: 130-140°C | Cycloolefin-Copol. aus Ethylen und Norbornen |
| COC HDT/B: 150-170°C | Cycloolefin-Copol. aus Ethylen und Norbornen |
| COC HDT/B: 70-80°C | Cycloolefin-Copol. aus Ethylen und Norbornen |
| CP | Cellulosepropionat |
| ECTFE | Ethylen-Chlortrifluorethylen - Copol. |
| EIM | Ionomer-Copol. aus Ethylen-Methacrylsäure |
| ETFE | Ethylen-Tetrafluorethylen - Copol. |
| EVAC | Ethylen-Vinylacetat - Copol. |
| FEP | Perfluorethylen/-propylen - Copol. |
| LCP-EST | Aromat. Copolyester (z.B. Vectra A) |
| LCP-ESTA | Aromat. Copolyesteramid (z.B. Vectra B) |
| LCP-HT Schmelztemperatur: 315 bis 335°C | Hochschmelzende LCP-Typen |
| LCP-HT Schmelztemperatur: 350 bis 360°C | Hochschmelzende LCP-Typen |
| MABS (MMABS) | Methylmethacrylat-Acrylnitril-Butadien-Styrol-Copol. |
| MBS | Methacrylat-Butadien-Styrol-Copol. |
| PA1010 | Polydecamethylensebacinamid |
| PA11 | Poly-11-aminoundecanamid |
| PA12 | Polylaurinlactam |
| PA12-HI | Schlagzähmodifiziertes PA12 |
| PA12-P | PA12 mit Weichmacher |
| PA12/MACMI (ISO 1874) | Teilaromatisches Copolyamid z.B. Grilamid TR55 |
| PA410 | Polytetramethylensebacinamid |
| PA46 | Polytetramethylenadipinamid |
| PA46-HI | Schlagzähmodifiziertes PA46 |
| PA6 | Polycaprolactam |
| PA6-3-T | Polytrimethylhexamethylenterephthalamid (z.B. Trogamid T) |
| PA6-HI | Trockenschlagzähmodifiziertes PA6 |
| PA6-P | PA6 mit Weichmacherzusatz |
| PA6/66 | Copolyamid aus PA6 und PA66 (überwiegend PA6) |
| PA6/6T | Copolyamid aus PA6 und PA6T |
| PA610 | Polyhexamethylensebacinamid |
| PA610-HI | Schlagzähmodifiziertes PA610 |
| PA612 | Polyhexamethylendodecanamid |
| PA612-HI | Schlagzähmodifiziertes PA612 |
| PA66 | Polyhexamethylenadipinamid |
| PA66-HI | Schlagzähmodifiziertes PA66 |
| PA66/6 | Copolyamid aus PA66 und PA6 (überwiegend PA66) |
| PA66/6-HI | Schlagzähmodifiziertes Copolyamid PA66/6 |
| PA6I | Polyhexamethylenisophthalamid |
| PA6I/6T | Co-Polyamid aus PA6I und PA6T z.B. Grivori G |
| PA6T/66 und PA66/6T | Copolyamid aus PA6T und PA66 |
| PA6T/6I | Copolyamid aus PA6T und PA6I |
| PAI | Polyamidimid (z.B. Torlon) |
| PAIND/INDT (ISO 1874) | Teilaromatisches Copolyamid z.B. Trogamid C |
| PAMACM12 (ISO 1874) | Teilaromatisches Copolyamid z.B. Grilamid TR90 |
| PAMACM12-HI (ISO 1874) | Schlagzähmodifiziertes PAMACM12 |
| PAMXD6 | Poly-m-xylylenadipinamid (z.B. Ixef) |
| PB | Polybuten-1 |
| PBAT | bioab: Copolyester aus Butandiol, Adipinsäure und Terephthalsäure |
| PBS | bioab: Polybutylensuccinat (Polybutylenbernsteinsäureester) |
| PBSA | bioab: Copolyester aus Butandiol, Bernsteinsäure und Adipinsäure |
| PBT | Polybutylenterephthalat |
| PBT-HI | Schlagzähes, elastomermodifiziertes PBT |
| PC | Polycarbonat aus Bisphenol A (BPA) |
| PC-HI | Schlagzähmodifiziertes PC |
| PC-HT (PEC) VST/B: 155-190°C | Copolycarbonat aus den Bisphenolen BPA und TMC (z.B. Apec) |
| PC-HT (PEC) VST/B: über 190°C | Copolycarbonat aus den Bisphenolen BPA und TMC (z.B. Apec) |
| PCL | bioab: Polycaprolacton |
| PCT | Polycyclohexylendimethylenterephthalat |
| PCTFE | Polychlortrifluorethylen |
| PE-HD Dichte: 0,94g/cm³ | Polyethylen hoher Dichte |
| PE-HD Dichte: 0,95g/cm³ | Polyethylen hoher Dichte |
| PE-HD Dichte: 0,96g/cm³ | Polyethylen hoher Dichte |
| PE-LD | Polyethylen geringer Dichte |
| PE-MD | Polyethylen mittlerer Dichte |
| PEA | bioab: Polyesteramid aus Hexandiamin, Butandiol und Adipinsäure (z.B. BAK) |
| PEEK | Polyetheretherketon |
| PEEKK | Polyetheretherketonketon |
| PEI | Polyetherimid (z.B. Ultem) |
| PEKEKK | Polyetherketonetherketonketon |
| PESU | Polyethersulfon |
| PET | Polyethylenterephthalat |
| PETam. | Amorphes Polyethylenterephthalat |
| PFA | Perfluoroxyalkanpolymer |
| PIB | Polyisobutylen |
| PK | Aliphatisches Polyketon (z.B. Carilon) |
| PLA | bioab: Polylactid |
| PLLA | bioab: Polylactid aus L-Milchsäure |
| PMMA | Polymethylmethacrylat |
| PMMA-HI | Mit Acrylelastomer schlagzähmodifiziertes PMMA |
| PMMI | Polymethylmethacrylimid (z.B. Pleximid) |
| PMP | Poly-4-methylpenten-1 |
| POM | Polyformaldehyd,Polyoxymethylen (Homo- und Copol.) |
| POM-HI | Schlagzähes, elastomermodifiziertes POM bzw. Zusatz von PE-UHMW |
| PP | Isotaktisches Polypropylen (Homo– und Copolymer) |
| PP-HI | Hochschlagzähes PP |
| PPE-HT HDT/B: mind. 190°C | Schlagzähmodifiziertes PPE hoher Wärmeformbeständigkeit |
| PPS | Polyphenylensulfid |
| PPS-HI | Schlagzähmodifiziertes PPS |
| PPSU | Polyphenylensulfon |
| PS | Polystyrol |
| PS-SY | Syndiotaktisches Polystyrol |
| PSU | Polysulfon |
| PTT | Polytrimethylenterephthalat |
| PTT-HI | Schlagzähmodifiziertes Polytrimethylenterephthalat |
| PVC-HI | Schlagzähes Polyvinylchlorid |
| PVC-P | Polyvinylchlorid mit Weichmacher |
| PVC-U | Polyvinylchlorid ohne Weichmacher |
| PVDF | Polyvinylidenfluorid |
| SAN | Styrol-Acrylnitril-Copol. |
| SB | Styrol-Butadien-Copol. |
| SB-T | Transparentes Styrol-Butadien-Copol. |
| TPA-ET-PA12 Shore D: bis 35 | Polyamid-TPE als Polyetherblockamid aus PA12 |
| TPA-ET-PA12 Shore D: über 35-55 | Polyamid-TPE als Polyetherblockamid aus PA12 |
| TPA-ET-PA12 Shore D: über 55-75 | Polyamid-TPE als Polyetherblockamid aus PA12 |
| TPA-ET-PA6 Shore D: 40 bis 60 | Polyamid-TPE als Polyetherblockamid aus PA6 |
| TPC-ET Shore D: 25-40 | Copolyester-TPE aus Butylenterephthalat und Butylenglykolether |
| TPC-ET Shore D: über 40-55 | Copolyester-TPE aus Butylenterephthalat und Butylenglykolether |
| TPC-ET Shore D: über 55-75 | Copolyester-TPE aus Butylenterephthalat und Butylenglykolether |
| TPO-(EPDM+PP) | Olefin-TPE als Blend aus unvernetztem EPDM und PP |
| TPO-(EVAC+PVDC) | Olefin-TPE als Blend aus EVAC und PCDC (z.B. Alcryn) |
| TPS-SBS | Styrol-TPE als Styrol/Butadien/Styrol-Blockcopol. |
| TPS-SEBS | Styrol-TPE als Styrol/Ethylen-Butylen/Styrol-Blockcopol. |
| TPU Shore A/D: bis 90/bis 40 | Urethan-TPE (z.B. Desmopan, Elastollan) |
| TPU Shore A/D: über 90/über 40 | Urethan-TPE (z.B. Desmopan, Elastollan) |
| TPU Shore D: über 50-75 | Urethan-TPE (z.B. Desmopan, Elastollan) |
| TPV-(EPDM-X+PP) | Vulkanisat-TPE als Blend aus vernetztem EPDM und PP |
Durch die Kombination von Polymer und Zusatzstoff ist (mindestens) das gesamte Sortiment der in CAMPUS® gelisteten Formmassen nutzbar. Zudem können eigene Werkstoffdaten verwendet werden.
| Kurzzeichen | Beschreibung |
|---|---|
| CD | Kohlenstoffpulver/Pigmentruß |
| CD-EL | Leitfähigkeitsruß |
| CF | Kohlefaser/Carbonfaser |
| CGD | Graphit |
| DD | Aluminiumtrihydrat (Flammschutzmittel) |
| ED | Kaolin |
| Fe3O4 | Magnetit |
| GB | Mikroglaskugeln (kompakt) |
| GF | Glasfaser |
| GG | Glasfasermahlgut |
| KD | Kreide |
| LF | Cellulosefaser |
| LPD | Lithopone (Bariumsulfat + Zinksulfid) |
| LSC | Cellulose-Flocken/-Schnitzel |
| MD (Al) | Alupulver und Aluschliff |
| MD (Fe) | Eisenpulver |
| MD (Pb) | Bleipulver |
| MD(Cu) | Kupferpulver |
| MgCO3 | Magnesit |
| MgO | Magnesiumoxid |
| MoS2 | Molybdändisulfid |
| MX | Mineral (sonstige) |
| NF | Naturfaser (Flachs, Hanf, Jute, Sisal, Baumwolle u.a.) |
| NX | Unspezifizierte organische Naturstoffe |
| PD | Glimmer |
| PE-UHMW | Ultrahochmolekulares PE (Gleitzusatz) |
| PTFE | Polytetrafluorethylen |
| QD | Quarz- und Gesteinsmehl |
| RF | Aramidfaser |
| SID | Hochdisperse Kieselsäure (z.B. Aerosil) |
| SSD | Schwerspat (Bariumsulfat) |
| TD | Talkum |
| TID | Titanweiß (Anatas, Rutil) |
| WD | Holzmehl, Lignin |
| WOF | Wollastonit (Asbestersatz) |
| ZnCO3 | Zinkspat (Smithsonit) |
| ZOD | Zinkoxid |
| ZRD | Zirkonsilikat |
Da ca. 80 % des Kostenvolumens im Lebenszyklus eines Erzeugnisses in der Konstruktions- und Entwicklungsphase festgelegt werden, ist es sinnvoll, das Kostenmanagement konstruktions- und entwicklungsbegleitend zu betreiben.
Überschlägige Berechnung für Spritzgieß- und Pressteile aus Kunststoff
Berechnungen
- Abschätzung der Werkzeug-Verschleißstandzahl über Einflussfaktoren wie Fertigungsverfahren, Werkzeugaufbau, mechanische Beanspruchung, Verschleißwiderstand und Oberflächen der Konturteile, Toleranzanforderungen und Abrasion der Polymerschmelze
- Maschinenstundensätze für Spritzgießmaschinen und Pressen
- Vergleichsstückkosten aus Material-, Fertigungs-, Werkzeug-, Ausschuss- und Qualitätssicherungskosten
- Optimale Fachzahl aus verschleißbedingter, fertigungsbedingter und wirtschaftlicher Fachzahl
- Werkzeugbedarf, Maschinenbelegungszeiten und wirtschaftliche (gewinnoptimale) Losgröße
Varianten und Bedienung
- Bis zu 10 Varianten pro Projekt, übersichtlich nebeneinander und einfach vergleichbar
- Varianten jederzeit duplizieren und farblich unterscheiden
- Berechnete Orientierungswerte übernehmen oder eigene Erfahrungswerte nutzen
- Kompakte Ergebnisübersicht und grafische Stückkostenverteilung pro Variante
- Alle Eingaben, Entscheidungen und Ergebnisse pro Variante drucken; Projekte als Dateien verwalten
Weitere fachliche Details im Buch „Entwicklung und Konstruktion von Kunststoffteilen“.
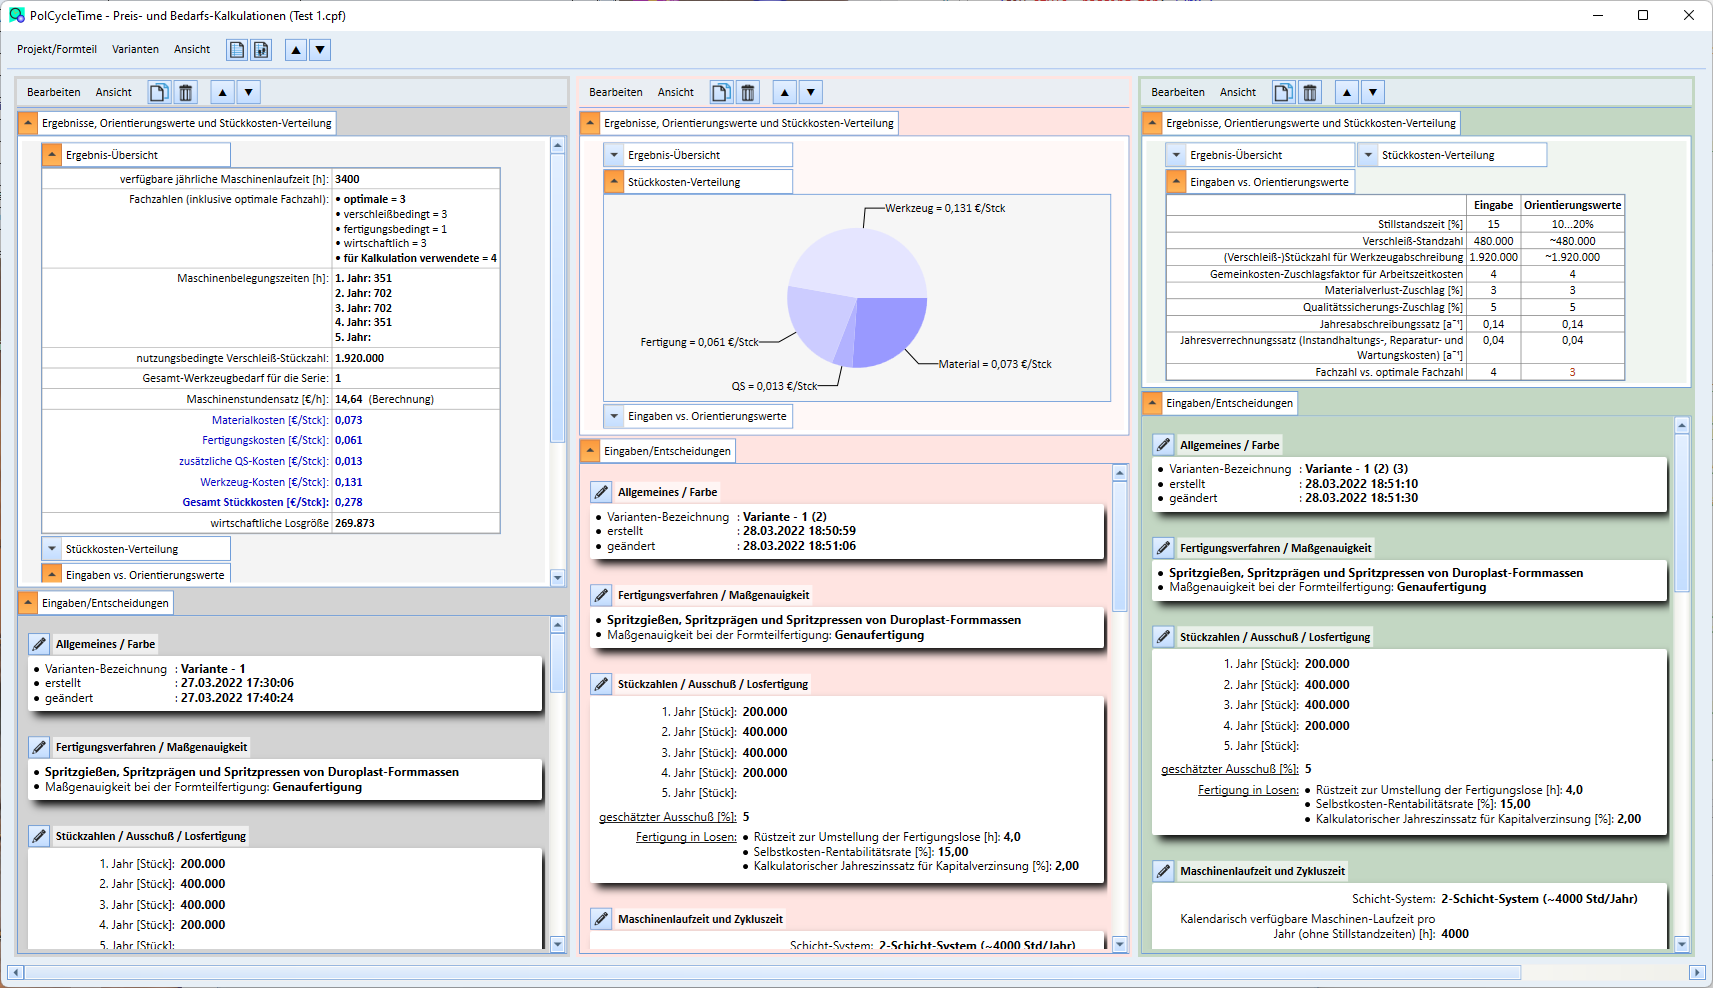
1 / 9 · Projektfenster mit drei Varianten
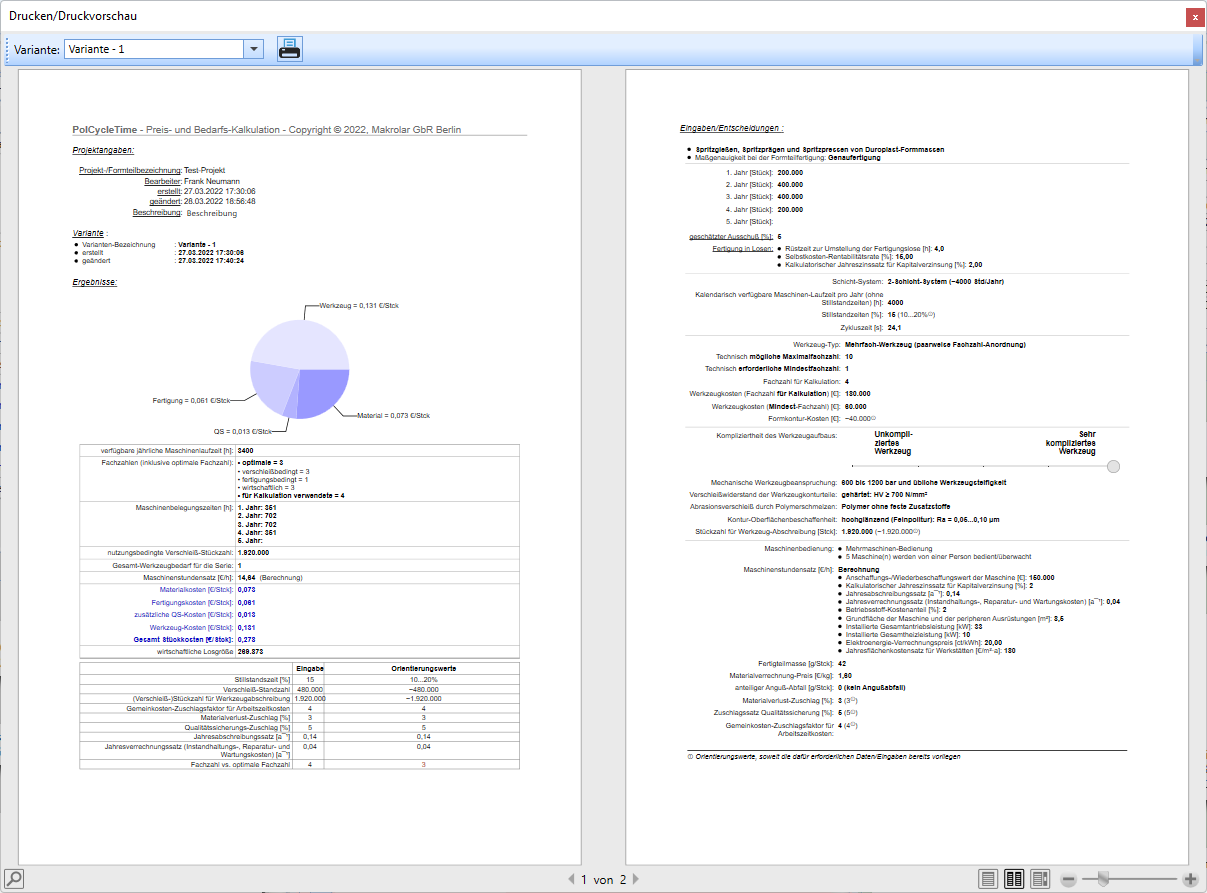
2 / 9 · Druckvorschau einer Variante
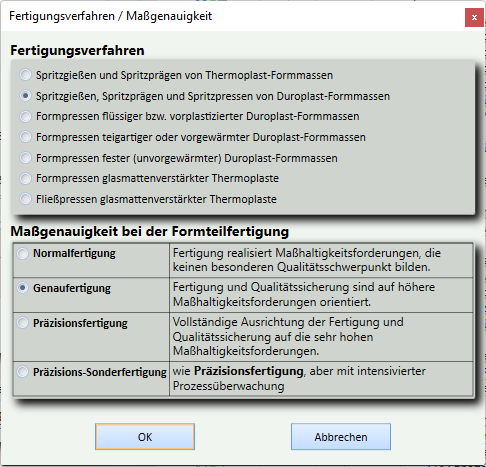
3 / 9 · Fertigungsverfahren, Maßgenauigkeit
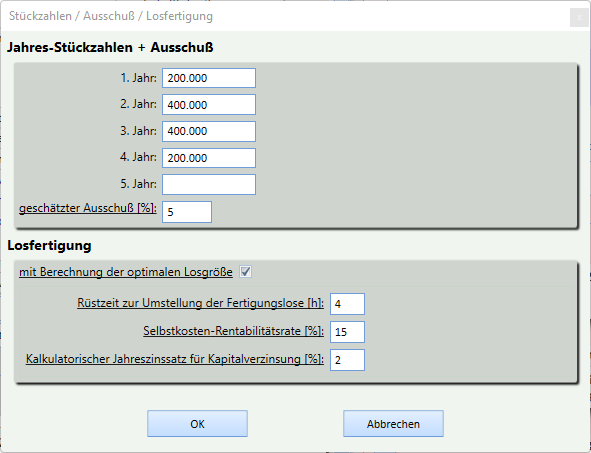
4 / 9 · Stückzahlen, Ausschuss, Losfertigung
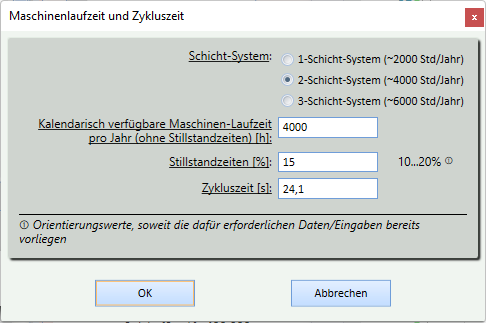
5 / 9 · Maschinenlaufzeit, Zykluszeit
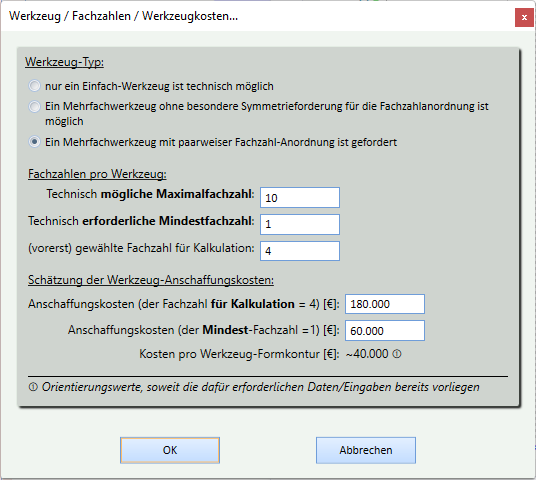
6 / 9 · Werkzeug, Fachzahlen, Werkzeugkosten
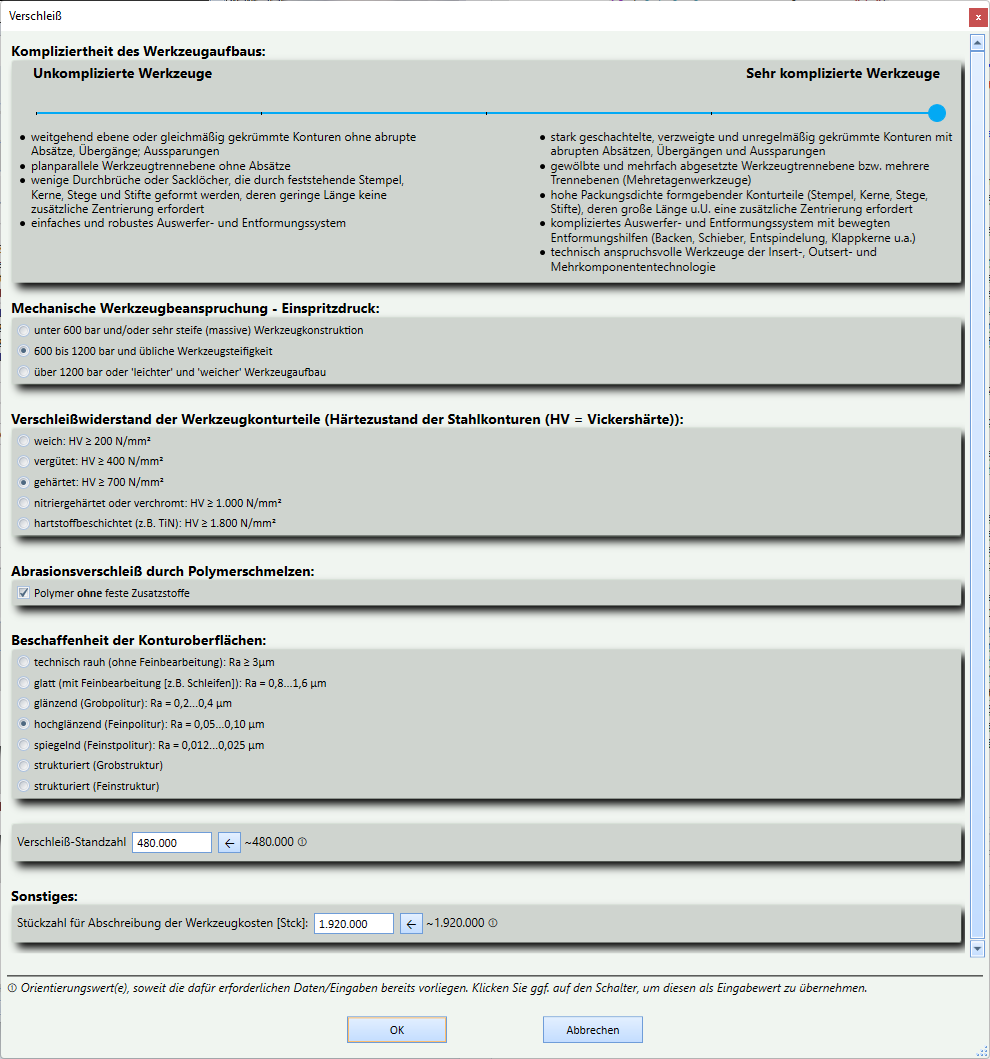
7 / 9 · Verschleiß
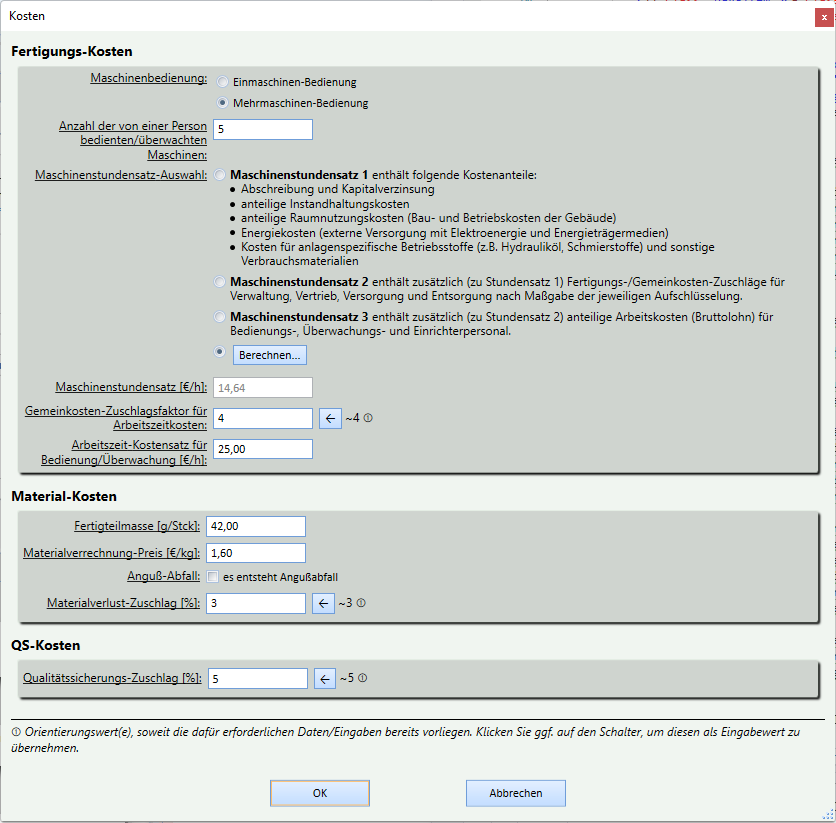
8 / 9 · Kosten
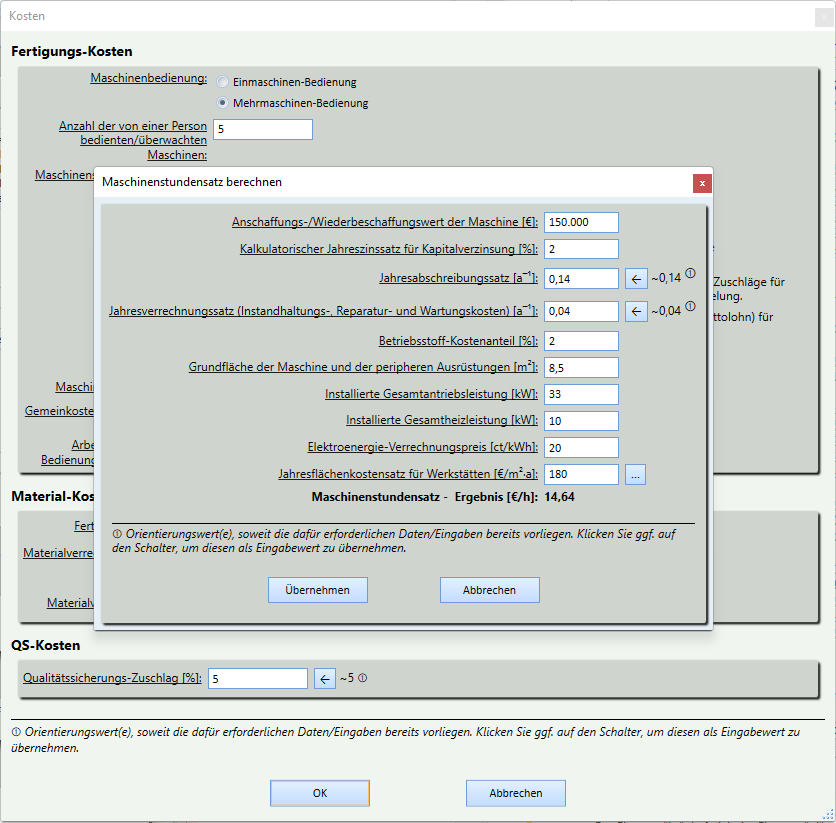
9 / 9 · Maschinenstundensatz
Die Wasseraufnahme von Kunststoffen beeinflusst anwendungsbestimmende Eigenschaften. Mit steigendem Wassergehalt:
- vergrößern sich die dielektrischen Verluste
- verringern sich Steifigkeit und Härte
- vergrößert sich die Zähigkeit (Stoß- und Schlagzähigkeit, Reißdehnung)
- nehmen Maßänderungen durch Quellung bzw. Austrocknung zu
Die maximale Wasseraufnahme bis zur Sättigung ist sehr unterschiedlich: Für unpolare Kunststoffe (z.B. Polyolefine) ist sie oft vernachlässigbar, für hydrophile (polare) Kunststoffe (z.B. Polyamide) muss sie berücksichtigt werden. Um eine geforderte Wasserkonzentration einzubringen, werden solche Teile durch Konditionierung nachbehandelt.
Diffusionsvorgänge verlaufen in kompakten Feststoffen sehr viel langsamer als Wärmeleitung; die Konditionierzeiten wachsen quadratisch mit der Querschnittsdicke. Um sie kurz zu halten, wird in temperaturgeregelten Warmwasserbädern (40–90 °C) oder Sattdampfdruckanlagen (über 100 °C) konditioniert – abgestimmt auf die thermische Stabilität des Kunststoffs. Je nach Zusatzstoffen und Stoffstruktur können kurze Konditionierprozesse Verfärbungen, Beläge, Verzug oder Risse verursachen; schonender ist warmfeuchtes Klima in Klimaanlagen.
Berechnungskonzept
Die instationäre Stoffübertragung durch Wasserdampfdiffusion wird mit demselben mathematischen Formalismus beschrieben wie die instationäre Wärmeleitung: Konzentrationsfelder werden wie Temperaturfelder berechnet, wobei die Temperaturleitzahl durch den Diffusionskoeffizienten ersetzt wird. An der Teileoberfläche wird eine gesättigte Wasserdampfschicht vorausgesetzt. Die Berechnung setzt diffusionsbestimmten Stofftransport voraus; kapillare Transportvorgänge infolge Porosität sind nicht berücksichtigt. Kunststoffe mit sehr hohen Anteilen fester Zusatzstoffe (z.B. über 50 Vol.-%) erfüllen diese Bedingung u.U. nicht.
Hauptfunktionen
- Untersuchung einzelner Formteilgeometrien und Bestimmung der Konditionierzeit der bestimmenden Geometrie
- Werkstoffdaten für ungefüllte/unverstärkte Kunststoffe; Nutzung und Verwaltung eigener Werkstoffdaten
- Wassergehalt aus den Klimabedingungen der Anwendung (Raum- und Freiluftklima)
- 20 Formteilgeometrien
- Grafischer Konditionierzeitverlauf pro Geometrie für Konditioniertemperatur und Anfangswassergehalt
- Projektverwaltung als Dateien, Drucken / Druckvorschau
Derzeit werden 20 Formteilgeometrien unterstützt.
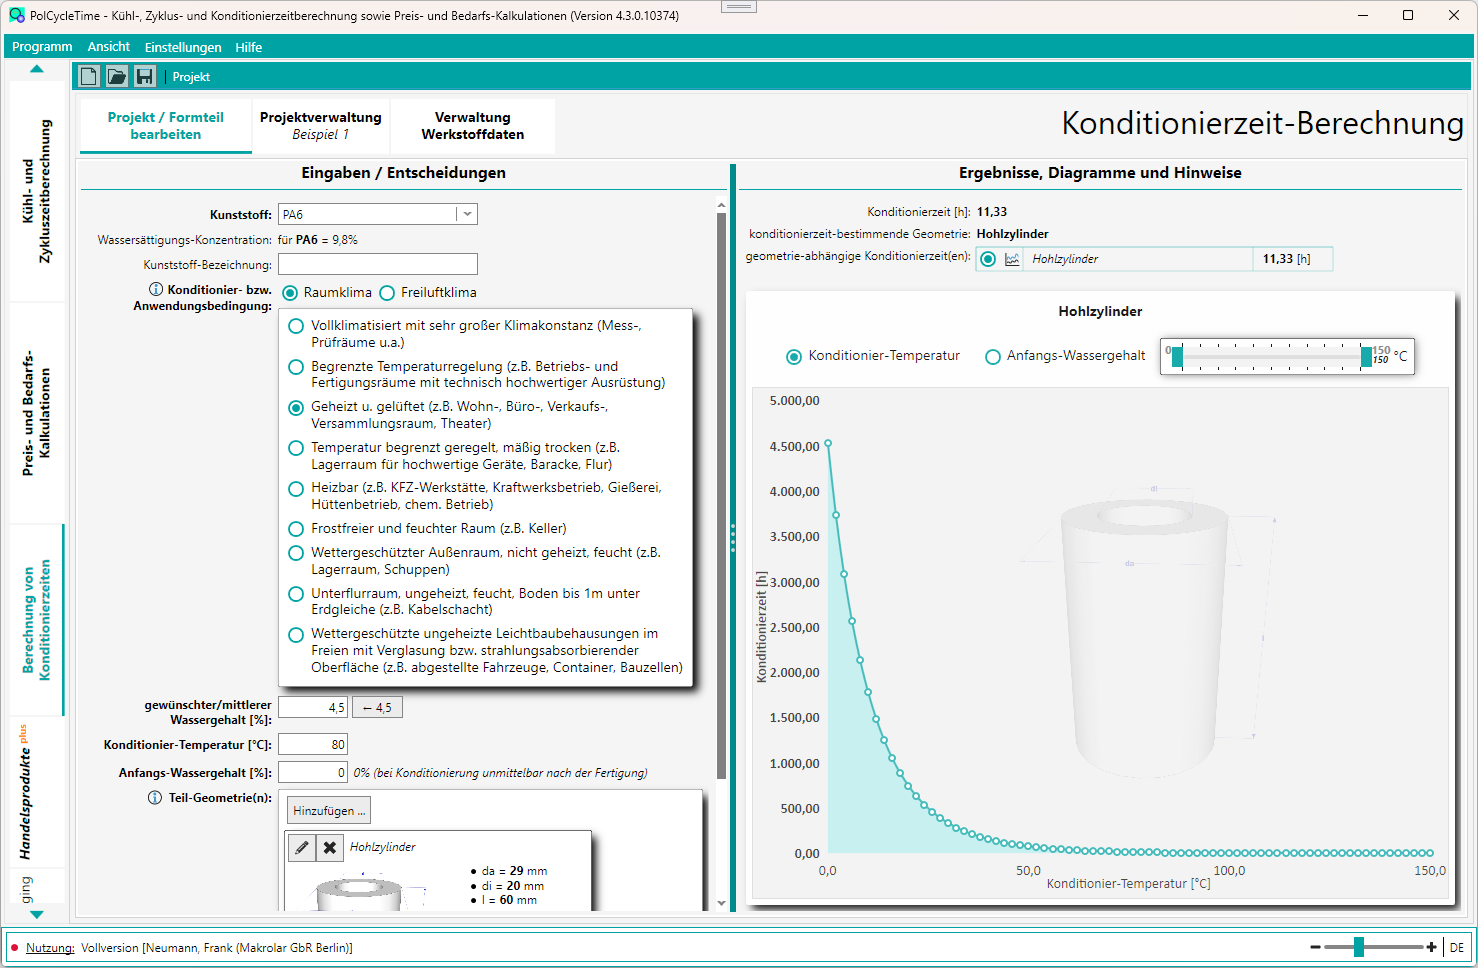
1 / 4 · Hauptansicht
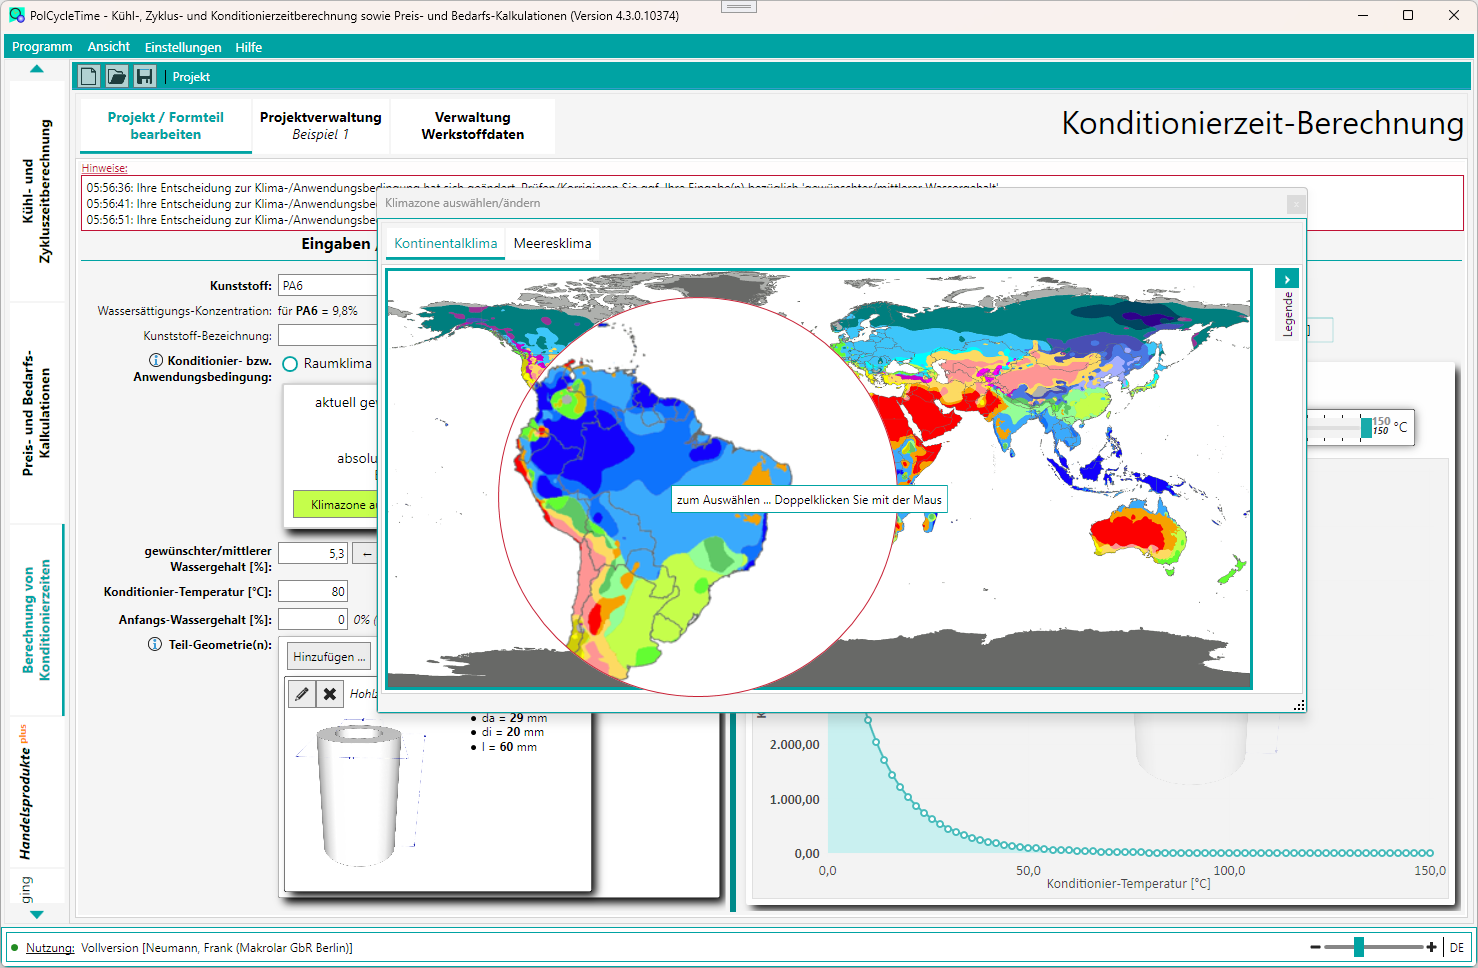
2 / 4 · Freiluftklima
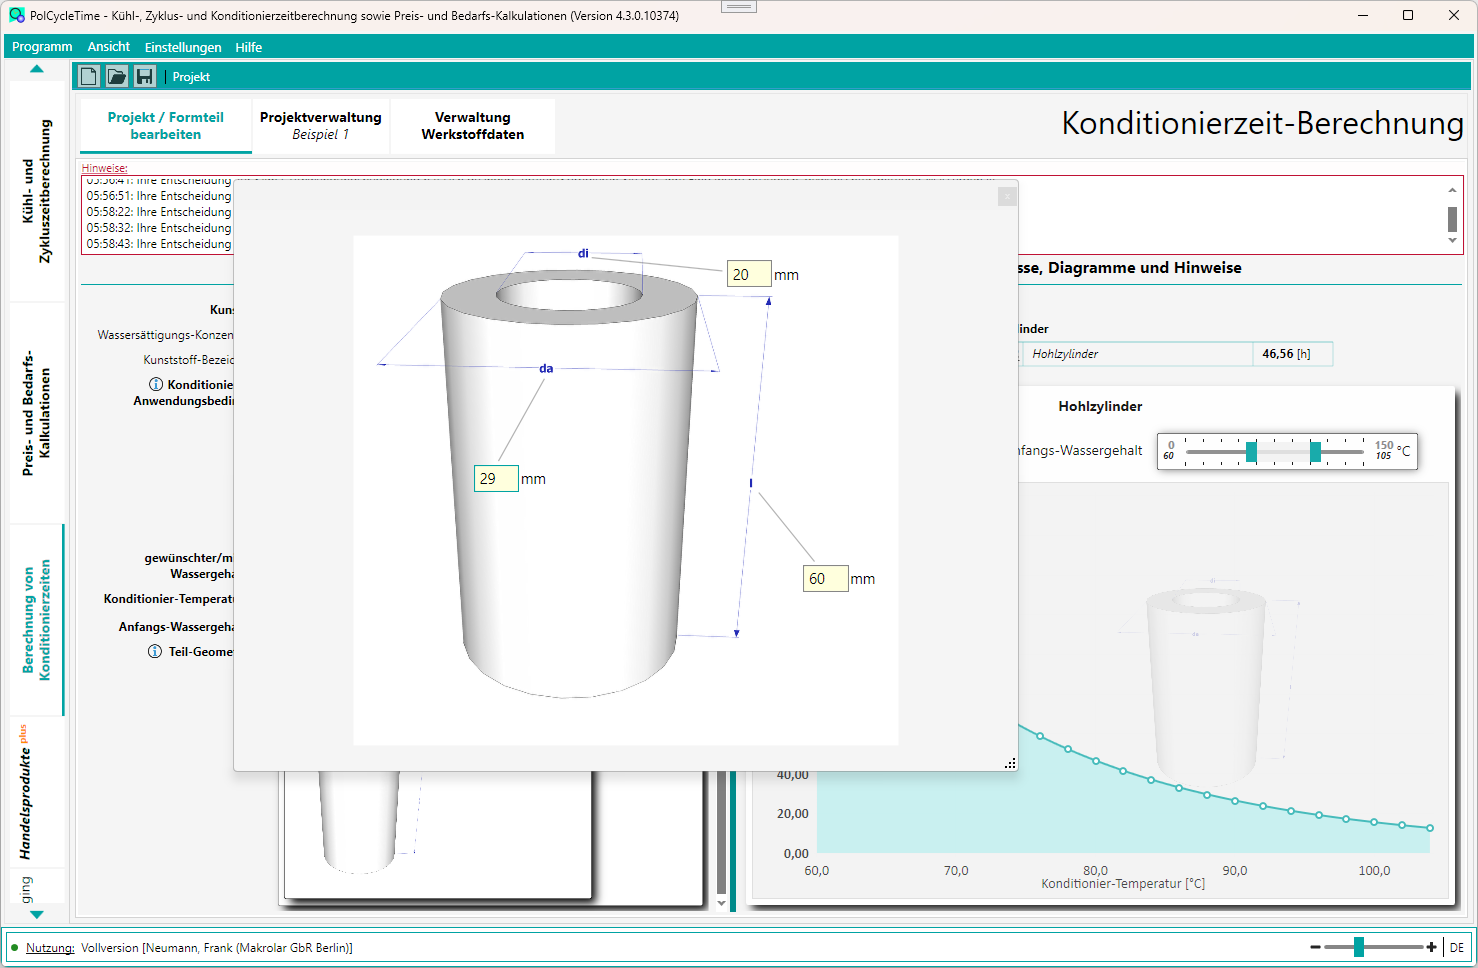
3 / 4 · Geometrie bearbeiten
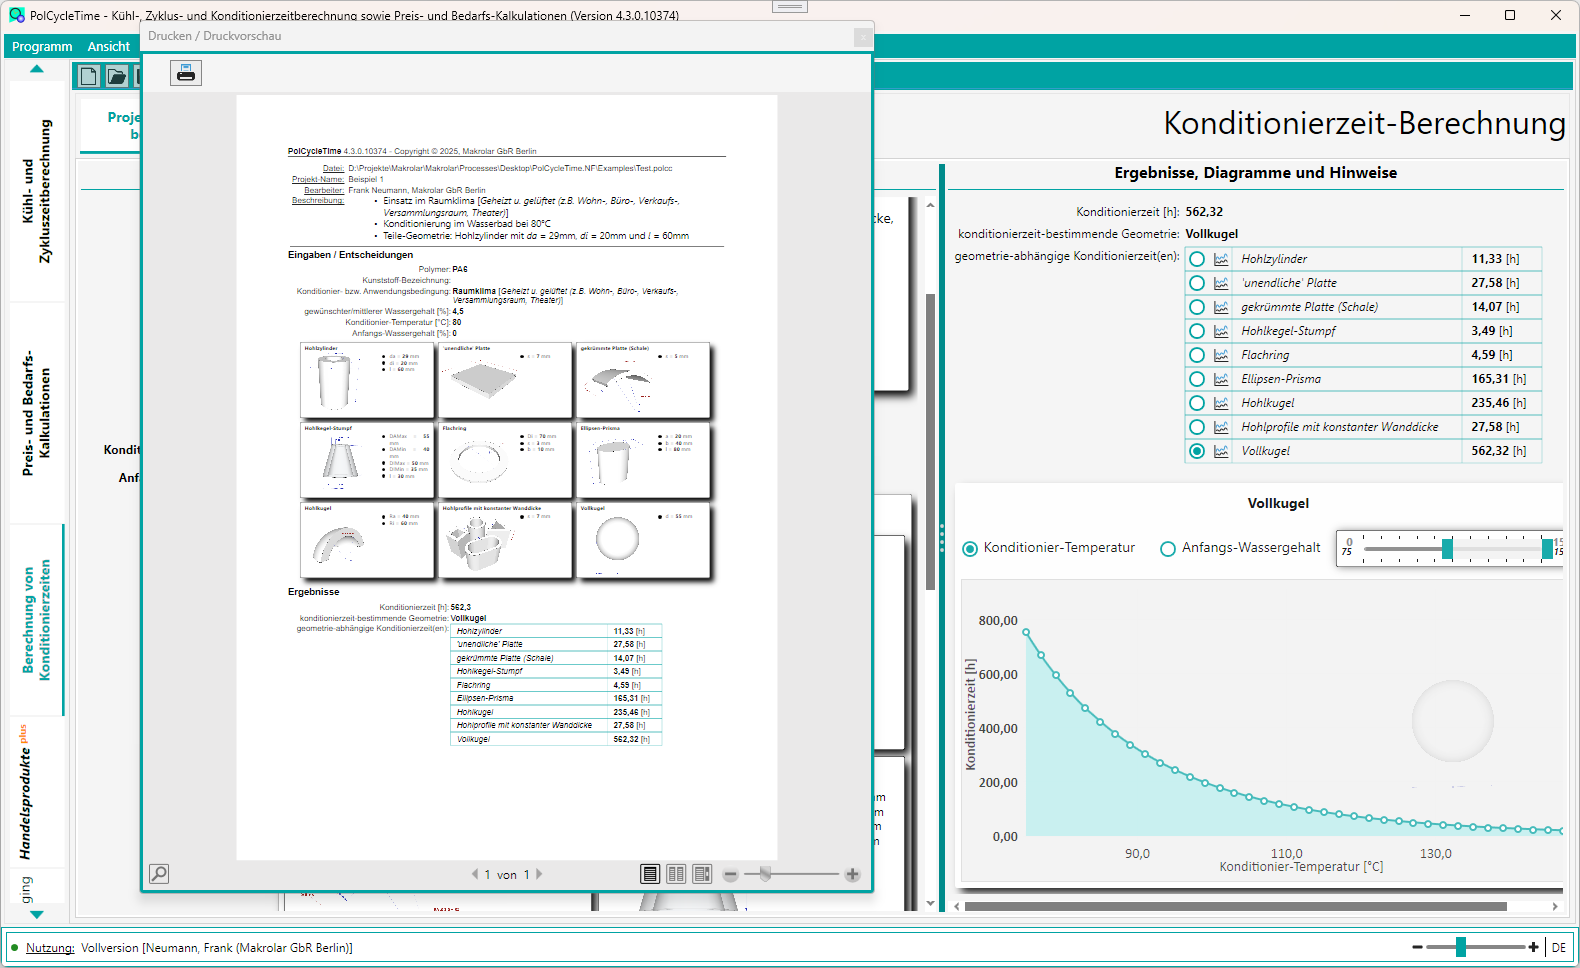
4 / 4 · Drucken / Druckvorschau
Das Software-Modul „Handelsprodukte“ ist optional und enthält eine Datenbank mit den wichtigsten Kunststoff-Handelsproduktdaten mehrerer Hersteller. Die Datenbank ist auch als eigenständige Software PolPlastics erhältlich.
Formmassen folgender Hersteller sind enthalten
Enthaltene Handelsprodukte
Die wichtigsten Werkstoffdaten folgender Formmassen sind enthalten:
| Handelsname | Hersteller | Polymer-Familie |
|---|
Die Editionen unterscheiden sich im Wesentlichen in der Anzahl der nutzbaren Polymere, Zusatzstoffe, Geometrien und Handelsprodukte. Im Modul Preis- und Bedarfskalkulation akzeptiert die DEMO-Version nur bestimmte Eingaben.
| DEMO-Version | Vollversion | Vollversion + Handelsprodukte-DB | |
|---|---|---|---|
| kostenlos nutzbar | ja | nein | nein |
| Registrierung erforderlich | nein | ja | ja |
| Kühl-/Zykluszeitnutzbare Polymere (ca. 160) | ca. 5 % | alle | alle |
| Kühl-/Zykluszeitnutzbare Zusatzstoffe (ca. 40) | ca. 10 % | alle | alle |
| Kühl-/Zykluszeitnutzbare Geometrien (26) | Zylinder, Hohlkugel, Keil, Kanalverteiler (Trapez) | alle | alle |
| KalkulationFertigungsverfahren | nur Spritzgießen, Spritzprägen und Spritzpressen von Duroplast-Formmassen | alle | alle |
| KalkulationFertigungstoleranzen | nur Genaufertigung | alle | alle |
| KalkulationKonturoberflächen-Beschaffenheit | nur technisch rau und glänzend | alle | alle |
| KalkulationZykluszeit | nur 24…48 s | keine Einschränkungen | keine Einschränkungen |
| KalkulationMaterialverrechnungspreis | nur 1,5…1,8 €/kg | keine Einschränkungen | keine Einschränkungen |
| KalkulationFertigteilmasse | nur 40…100 g | keine Einschränkungen | keine Einschränkungen |
| Konditionierungnutzbare Geometrien (20) | Zylinder und Hohlkugel | alle | alle |
| Konditionierungmittlerer Wassergehalt | nur 0…2,9 % | keine Einschränkungen | keine Einschränkungen |
| nutzbare Handelsprodukte (ca. 18.593) | ca. 5 % | ca. 5 % | alle |
Systemvoraussetzungen siehe „Jetzt ausprobieren“ im Reiter Kühl- und Zykluszeit.